
冷轧机电气传动控制系统
- 厂家信息
- 产品信息
- 规格参数
- 技术文档
产品图片
冷轧机电气传动控制系统
冷轧机组介绍
冷轧机组有二辊、四辊、六辊、八辊、十二辊、十六辊、十八辊、二十辊等多种机型,适用于材质为不锈钢、普碳钢、合金钢、铝、铜、等金属材料的冷轧。主要组成部分有主轧机、左卷取机、右卷取机,传动系统多为直流传动,可控硅整流供电,轧机出口和入口分别安装同位素或X射线测厚仪。

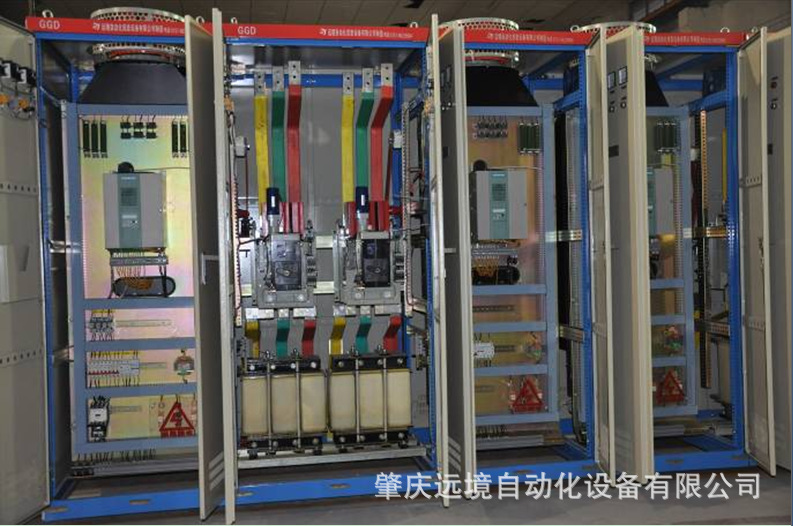

2、基本电气系统配置
1、柜体采用组合式GGD型低压配电柜;
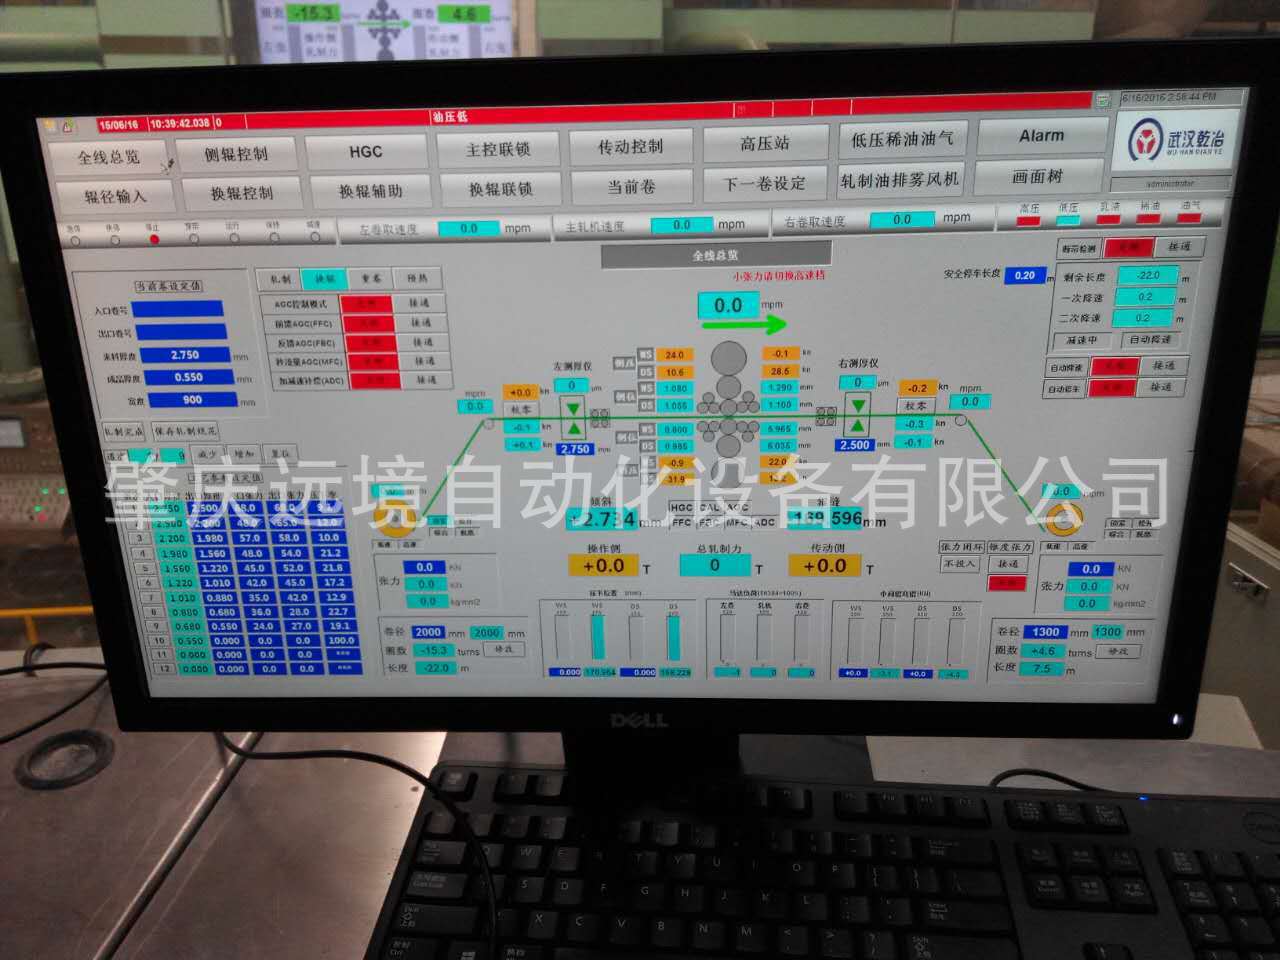
2、控制系统以可编程逻辑控制器(PLC)为核心,常用西门子S7-200/300/400系列、FM458系列、AB的SLC500、CompactLogix等;
3、直流传动系统使用全数字直流调速装置,常用有德国西门子6RA70、RA80680系列、英国欧陆590系列等
4、交流传动系统使用全数字变频调速装置,常用有AB的PowerFlex系列、西门子MM440系列、艾默生TD3000系列等;
5、配HMI人机界面(触摸屏),常用有西门子TP270、MP370系列;
6、配上位监控计算机(工控机),常用有研华Advantech系列、西门子PC 847等;
3、系统控制功能
1、实现各传动装置的供电、起停控制、运行、连锁逻辑、故障检测及故障处理;
2、实现各液压站、润滑站、冷却站、过滤站的连锁逻辑及起停控制;
3、实现机组现场的液位、压力、温度等信号的监测与报警;
4、实现整个生产线各段在不同运行模式下的各类连锁控制;
5、实现断带检测及保护动作;
6、实现自动减速和准确停车;
7、实现钢带长度自动测量;
8、实现机组的逻辑控制;
9、实现卷取机恒张力控制;
10、实现卷取机卷径自动计算及补偿;
11、实现厚度自动控制(AGC液压压下的系统);
4、系统特点
1、速度控制采用光电编码器测量反馈,控制精度高,动态响应快;
2、整个轧制过程中实现恒张力轧制,控制精度高,张力稳定性好;
3、 PLC速度级联控制配合全数字直流调速装置控制,保证了机组的速度精度和设备的稳定性及可靠性;
4、采用PROFIBUS或其他现场总线的系统把PLC系统和传动系统有机结合在一起,减少了设备间的连线,提高了设备的可靠性、抗干扰性及控制数据的准确性;
5、配置有上位计算机监控的系统把现场采集的速度、电流、厚度、压力、液位、温度等信号记录到服务器数据库中,可为操作、维修和管理提供真实、有效的数据和帮助;
6、液压压下的机组配置厚度自动控制系统AGC,厚度控制精度高,轧制出来的钢带板型良好;
7、电动压下的机组压下电机使用变频器调速,使压下电机平滑启动、平滑停止,并实现多段速控制功能;
8、系统具有完善的系统辨识和故障保护功能,以保证其可靠地执行PLC控制系统对各电机的速度及电流的控制命令;
9、在系统出现各种故障时能快速响应,快速地做出判断和相应的处理动作;