
镀锌生产线电气传动控制系统
- 厂家信息
- 产品信息
- 规格参数
- 技术文档
产品图片
镀锌生产线电气传动控制系统
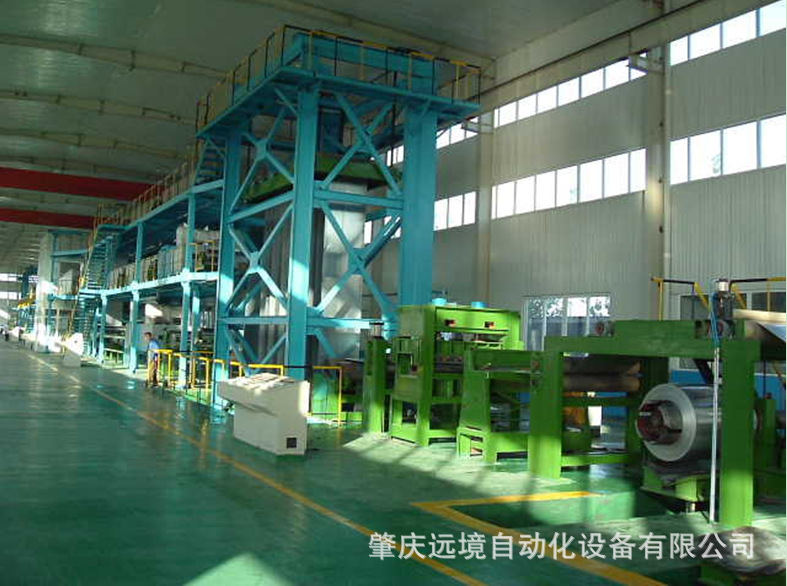
带钢连续热镀锌生产线按生产工艺过程分为入口段、工艺段、出口段三个部分。入口段作用是保证送入工艺段钢带的连续;工艺段要求钢带运行速度恒定、镀锌层薄而均匀;出口段要将镀完锌的钢带卷成带卷并保证生产的连续。热镀锌生产线的特点是:生产线长、传动设备多、张力控制要求严格、带钢容易跑偏、必须连续生产。
针对该生产线组成的工艺特点,直流传动装置选用的是西门子6RA70或欧陆590系列全数字直流控制装置,卷取机的张力控制专用的张力控制模块;PLC选用的是SIEMENS公司S7-300/400系列,根据该生产线的组成特点PLC系统采用一个主站(S7-300/400)带三个从站(ET200M)的方式,PLC之间通讯采用Profibus通讯总线。

系统功能:
(1)入口钢卷运输链手动、自动控制;
(2)入口钢卷小车运输手动、自动控制,包括自动拆捆、自动测卷径、自动高度对中、水平对中;
(3)带头、带尾到焊机的手动、自动穿带,带头、带尾自动切除;
(4)入口活套、出口活套带钢填充度的计算、控制、速度匹配;
(5) 中央段仪表控制功能
(6)中央段电气控制功能
(7)出口自动分卷、废料和样板的自动剪切;
(8)出口段带头到卷取机的自动卷取和带尾定位;
(9)出口段钢卷小车运输控制、自动称重、打捆
(10)全线焊缝跟踪;
(11)全线带钢对中装置控制;
(12)全线张力、速度控制;
(13)全线紧急停车。
系统特点:
A、 每个传动设备稳定运行时的线速度一致;
B、 每个张力区间的带钢张力均衡稳定,特别是加热炉内的带钢张力;
C、 每组S辊根据其作用采用与其相适应的控制方式(张力型或速度型);
D、 入口活套和出口活套采用恒套量与恒张力双重控制;
E、 入口活套和出口活套在恒套量基础上采用了低震荡控制,提高了入口段和出口段的张力精度;
F、 卷取机的EPC系统采用正余弦和梯形波控制保证了镀锌带卷的卷取质量。